

تیغ نو را از جعبه درمیآورید و لبهٔ براق دندانهها وسوسهتان میکند که بیدرنگ با تمام توان برش بزنید. اما سازندگان معتبر میگویند همین چند دقیقهٔ اول تعیین میکند تیغ شما کوتاهعمر شود یا بلندعمر. «دوره آشنایی» واقعاً کار میکند یا باوری کارگاهی است؟
پاسخ کوتاه این است: ضرورت است، اما نه آنطور که معمولاً گفته میشود. در این مقاله با تکیه بر دستورالعمل تولیدکنندگان، سازوکار آن را توضیح میدهیم. سپس ادعاهای رایج را میسنجیم و روش درست اجرا را یاد میدهیم. اگر از تیغ اره نواری بای متال استفاده میکنید، این اطلاعات مستقیماً روی هزینهٔ برش شما اثر دارد.
بخش اول: دوره آشنایی چیست و در سطح دندانه چه میگذرد؟
تیغ بای متال از دو بخش ساخته شده است. نوک دندانهها از فولاد تندبر است (مثلاً M42) که سخت و مقاوم در برابر حرارت است. بدنهٔ تیغ از فولاد فنری است که انعطاف لازم برای چرخش روی دو فلکه را دارد. این ترکیب، لبهای بسیار سخت و بدنهای انعطافپذیر میدهد، اما سختیِ زیاد لبه یک عیب هم دارد: شکنندگی.
نوک دندانهٔ نو «تیغاصل» است، یعنی بسیار تیز و ظریف. به گفتهٔ شرکتهای سازندهٔ تیغ، این نوک باید با برش ملایم کمی گرد شود تا به لبهای با شعاع میکروسکوپی برسد. اگر این اتفاق نیفتد و فشار کامل وارد شود، نوک دندانهها آسیب ریز میبینند و عمر تیغ کم میشود.
مثال سادهاش مداد است: اگر نوک تازهتراششده را محکم روی کاغذ فشار دهید، میشکند. مجلهٔ Fabricating & Metalworking نیز تأکید میکند که عامل اصلی شکستن نوک دندانهها در ابتدای کار، فشار پیشروی زیاد است، نه سرعت نوار.
پس «دوره آشنایی» یعنی مدت کوتاهی که تیغ با فشار کمتر کار میکند تا لبهها پایدار شوند.
بخش دوم: بررسی ادعا؛ خرافه یا ضرورت؟
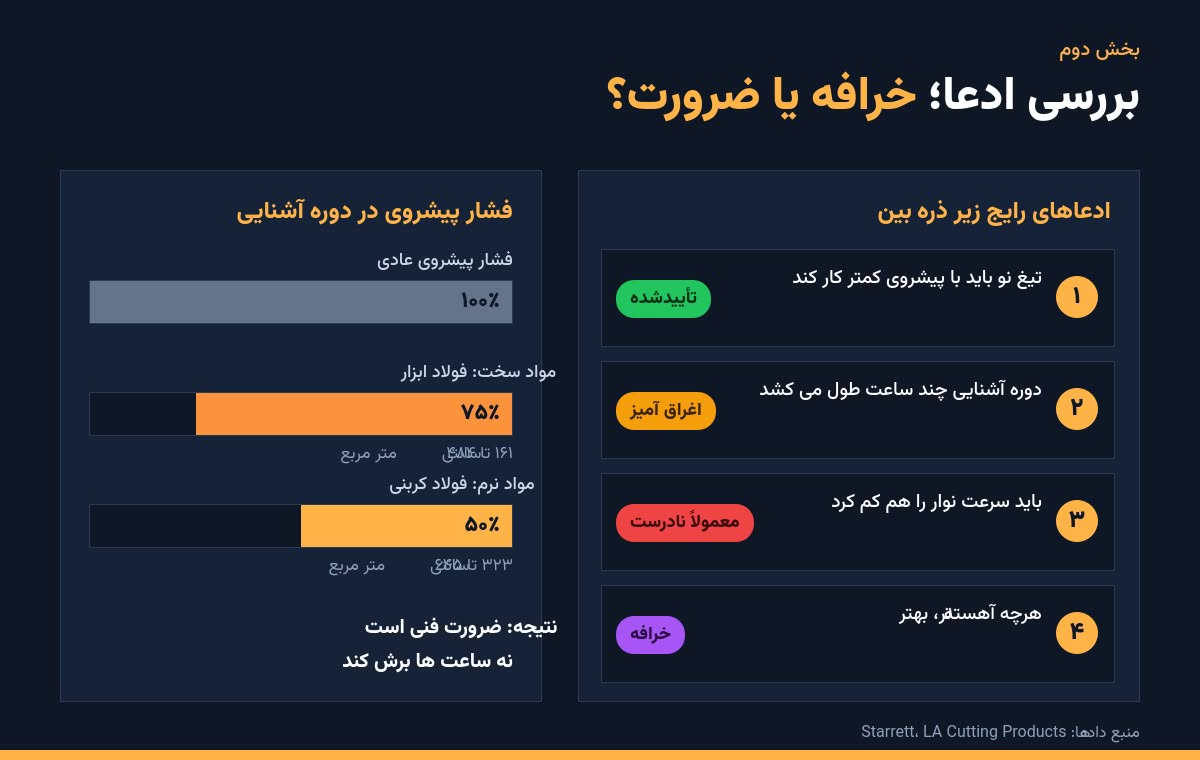
شواهد موافق. چند تولیدکنندهٔ مستقل در این مورد همنظرند. شرکت Starrett برای مواد نرمتر مثل فولاد کربنی و آلومینیوم، کاهش فشار پیشروی تا ۵۰٪ حالت عادی را توصیه میکند. این کاهش برای برش حدود ۳۲۳ تا ۶۴۵ سانتیمتر مربع از ماده است. برای مواد سختتر مثل فولاد ابزار و زنگنزن، همین شرکت ۷۵٪ نرخ عادی را برای حدود ۱۶۱ تا ۴۸۴ سانتیمتر مربع پیشنهاد میکند. شرکت LA Cutting Products هم از رسیدن به ۲۰ تا ۵۰٪ نرخ برش عادی سخن میگوید و میافزاید که مواد نرمتر به کاهش بیشتری نیاز دارند.
بخشهای اغراقشده. همهٔ آنچه در کارگاهها دربارهٔ این موضوع میگویند دقیق نیست. جدول زیر ادعاهای رایج را مرور میکند:
ادعا | وضعیت | توضیح |
تیغ نو باید با پیشروی کمتر کار کند | تأییدشده | هماهنگ با توصیهٔ چند تولیدکنندهٔ معتبر |
دوره آشنایی چند ساعت طول میکشد | اغراقآمیز | معیار، «مساحت برشخورده» است، نه ساعت. در منابع مختلف از چند ده تا چند صد سانتیمتر مربع و حدود ۱۰ تا ۲۰ دقیقه برش پیوسته یاد شده است |
باید سرعت نوار را هم کم کرد | معمولاً نادرست | Starrett توصیه میکند سرعت عادی حفظ شود و فقط فشار پیشروی کاهش یابد |
هرچه آهستهتر، بهتر | خرافه | پیشروی بسیار کم باعث ساییدن دندانهها بهجای برادهبرداری و کند شدن زودهنگام میشود |
یک نکتهٔ صادقانه. تولیدکنندگان از «افزایش چشمگیر» عمر تیغ میگویند، اما عدد ثابتی که برای همهٔ تیغها و کارگاهها معتبر باشد وجود ندارد. میزان اثر به جنس ماده، ماشین، خنککاری و تنظیمات بستگی دارد.
جمعبندی: دوره آشنایی یک ضرورت فنی است، اما نه بهصورت «ساعتها برش کند». برش آرام و کوتاهمدت با فشار کاهشیافته، همراه با افزایش تدریجی، روش درست است.
بخش سوم: راهنمای عملی اجرای صحیح
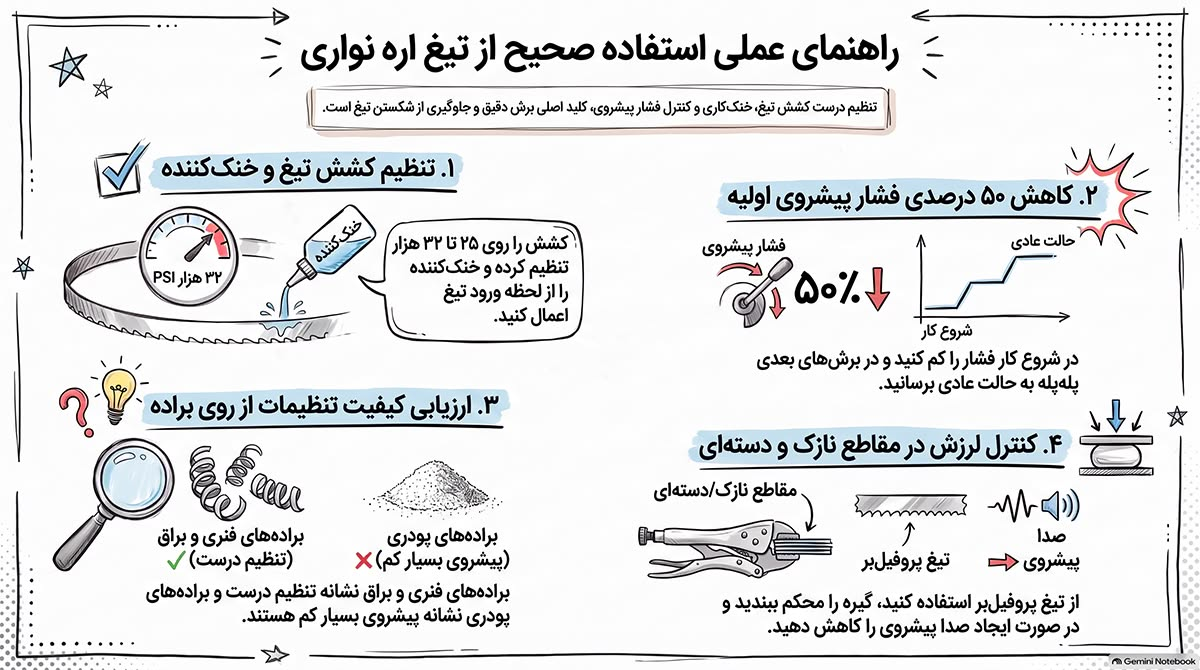
پیش از شروع. کشش تیغ را مطابق دفترچهٔ ماشین تنظیم کنید. نمونهای از منابع صنعتی، دامنهٔ حدود ۲۵ تا ۳۲ هزار پوند بر اینچ مربع را برای تیغهای بای متال ذکر میکند. کمتر از آن به خمیدگی و برش کج میانجامد و بیشتر از آن خطر ترک و شکستن تیغ را بالا میبرد. راهنماها (guide) را بررسی کنید و خنککننده را از لحظهٔ ورود تیغ به قطعه روی آن بریزید.
مراحل کار:
سرعت نوار را مطابق جنس ماده و دستورالعمل تنظیم کنید و تغییر ندهید.
فشار پیشروی را کم کنید: حدود ۵۰٪ برای مواد نرم و ۷۵٪ برای مواد سخت. برای مقاطع فولاد ساده و نرم که معمولاً با تیغ اره نواری آهن بر بریده میشوند، همان ۵۰٪ نقطهٔ شروع مناسبی است.
در همان برش اول، پس از ورود کامل تیغ به قطعه، فشار را کمی بالا ببرید.
در برشهای بعدی، فشار را پلهپله به حالت عادی برسانید.
به براده نگاه کنید. برادههای فنری و براق نشانهٔ تنظیم درستاند و برادههای پودری و خرد نشانهٔ پیشروی بسیار کم.
مقاطع نازکجداره و دستهای. در برش لوله و پروفیلهای جدار نازک یا برش دستهای، لرزش و چتر زدن بیشتر است. برای این موارد، تیغ اره نواری پروفیل بر با گام دندانهٔ مناسب انتخاب کنید، پیشروی را اندکی کمتر نگه دارید و گیرهٔ قطعه را محکم ببندید. اگر صدای لرزش بلند شد، فشار را کمتر کنید.
اشتباهات رایج:
شروع برش با فشار کامل روی قطعه سخت
شروع برش از لبهٔ تیز یا ناصاف قطعه
نبودِ خنککاری یا خنککاری ناکافی
انتخاب نادرست گام دندانه برای ضخامت قطعه
اکتفا به «حدس» بهجای خواندن دستورالعمل سازنده
چکلیست سریع: کشش درست، راهنمای سالم، خنککاری کافی، فشار کاهشیافته، افزایش تدریجی، کنترل براده.
جمعبندی
دوره آشنایی تیغ اره نواری بای متال یک ضرورت علمی است، نه خرافه. اما ابعاد آن اغلب بزرگنمایی میشود: مدت آن بهجای «ساعتها» معمولاً چند ده دقیقه یا چند ده تا چند صد سانتیمتر مربع برش است. سرعت نوار تغییر نمیکند و فقط فشار پیشروی کم میشود. برای مقدار دقیق، همیشه دستورالعمل سازندهٔ تیغ و ماشین را مبنا قرار دهید.
پرسشهای متداول
آیا همهٔ تیغهای نو به دوره آشنایی نیاز دارند؟ بله، بهویژه تیغهای بای متال. بسیاری از سازندگان توصیه میکنند حتی اگر تیغ در کارخانه آمادهسازی شده باشد، این روش را رعایت کنید.
اگر دوره آشنایی را انجام ندهم چه میشود؟ خطر ریزشکستگی نوک دندانهها و کوتاه شدن عمر تیغ بالا میرود.
منابع: دستورالعملها و مقالات Starrett، Fabricating & Metalworking، LA Cutting Products و United Products.